Controle de estoque de perfil de alumínio: barra, peso e unidade
Controle de estoque de perfil de alumínio por barra inteira, em quilo e unidade: as três causas do saldo que não fecha e um roteiro de 30 dias.
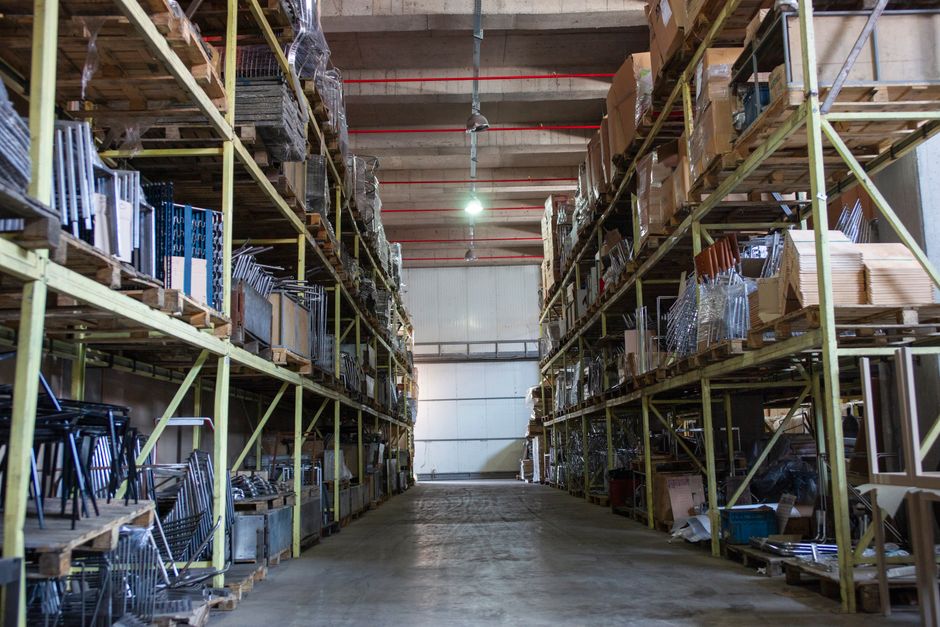
Quando o estoque de perfil não bate, quase nunca é uma causa só. São três, e elas se somam: o sistema guarda peso teórico enquanto a balança registra o real; a mesma barra é vendida em quilo e em unidade sem que o sistema trate as duas como saldo do mesmo item; e o inventário é feito por amostragem, o que faz o erro rolar de mês em mês em vez de ser corrigido.
Enquanto as três não forem tratadas, ajustar o saldo manualmente só apaga a evidência.
Distribuidora de perfil de alumínio tem um problema de estoque que distribuidora de parafuso não tem: a unidade do produto muda conforme a pergunta. Quantas barras existem? Quantos quilos? São duas respostas diferentes sobre o mesmo material, e o sistema precisa dar as duas sem que ninguém abra uma planilha.
Um recorte importante antes de seguir: distribuidora vende barra inteira, por quilo ou por unidade, e muitas vezes das duas formas. O controle de estoque certo para esse negócio é o da barra inteira. Pedaço de barra, plano de corte e controle de perda pertencem a outro tipo de operação e não entram nesta conta.
Causa 1: o peso teórico não é o peso real
A tabela do fornecedor traz o peso teórico por metro, calculado a partir da seção do perfil e da densidade da liga. É um número de projeto. O que chega no caminhão tem tolerância dimensional, variação de têmpera e, às vezes, liga diferente da pedida.
A diferença é pequena por barra e relevante no volume. Um sistema que só guarda o teórico produz, todo mês, um ajuste de inventário que ninguém sabe explicar, e ajuste inexplicado vira hábito, o que é pior que o erro.
O que resolve: registrar os dois. Peso teórico para orçar e vender; peso real, da balança de recebimento, para custear e conferir. A diferença entre eles deixa de ser um mistério e vira um indicador de fornecedor.
Causa 2: a mesma barra em quilo e em unidade
A distribuidora compra por peso e vende do jeito que o cliente pede: um compra 40 barras, outro compra 300 quilos do mesmo perfil, e há quem peça as duas coisas no mesmo pedido. Se o sistema guarda só uma das unidades e calcula a outra na tela, cada venda abre uma pequena diferença entre o saldo em barras e o saldo em quilos.
No fim do mês, as duas colunas contam histórias diferentes, e ninguém sabe qual delas está certa.
O que resolve: tratar barra e quilo como dois saldos do mesmo item, baixados juntos a cada venda, seja ela feita por unidade ou por peso. A barra sai inteira do estoque e leva com ela o peso que tem.
E a sobra?
Como a venda é de barra inteira, sobra não é rotina da distribuidora. Quando aparece (uma barra avariada no transporte, uma ponta eventual na montagem de um kit), ela não volta ao estoque como produto nem vira retalho com comprimento e endereço. O tratamento é genérico: o material vai para um saldo de sucata, controlado só pelo peso total acumulado, para ser enviado à reciclagem e voltar ao ciclo como barra nova.
O erro a evitar é o oposto: barra danificada seguir contada como barra boa, mostrando no inventário um saldo que não existe.
Causa 3: o inventário que não fecha nada
Parada anual de inventário tem um defeito estrutural: ela mede o buraco acumulado de doze meses, quando já não dá para saber de onde ele veio. Ninguém lembra do romaneio de março.
| Inventário anual | Contagem cíclica | |
|---|---|---|
| Frequência | 1× por ano, com a operação parada | contínua, por endereço ou família |
| O que revela | tamanho do desvio acumulado | o desvio ainda rastreável à origem |
| Parada de operação | sim, dias | nenhuma |
| Serve para corrigir processo | não, só o saldo | sim, mostra onde nasce o erro |
| Exige endereçamento | não | sim |
A contagem cíclica depende de uma coisa que muita distribuidora ainda não tem: endereço. Sem saber em que rua, prédio e nível está cada liga e bitola, não há como contar um pedaço do estoque por dia. É por isso que endereçamento não é luxo de operação grande: é o que torna o controle possível.
O ponto onde o WMS deixa de ser opcional
Enquanto a separação é feita por memória, o erro só aparece na entrega. Com coletor, a conferência acontece no momento da separação, contra o pedido, e o romaneio passa a registrar o que foi de fato carregado em vez do que deveria ter sido.
A diferença aparece no indicador que interessa ao dono: quantas entregas voltaram, e por quê.
Um roteiro de 30 dias
Não precisa trocar de sistema para começar. Precisa resolver processo:
- Semana 1: cadastrar peso teórico e real nas famílias que mais giram
- Semana 2: garantir que cada item tenha saldo em barra e em quilo, baixados juntos, e separar a barra avariada num saldo de sucata por peso
- Semana 3: endereçar as famílias de maior giro, mesmo que a lápis no começo
- Semana 4: iniciar contagem cíclica nessas famílias e medir o desvio semanal
Se ao fim de 30 dias o desvio semanal estiver caindo, o processo é o problema e ele está sendo resolvido. Se continuar igual, aí sim o gargalo é o sistema, e vale conversar sobre isso com o seu processo na frente.
Perguntas frequentes
Por que o estoque do sistema nunca bate com o estoque físico?
Devo controlar perfil de alumínio por peça ou por quilo?
E quando aparece sobra?
Com que frequência fazer inventário?
Leia também
Dólar na maior cotação em 15 meses: o que muda no estoque
Dólar na maior cotação em 15 meses, a R$ 5,5860. Veja o efeito no custo de reposição, nas propostas e nas contas a pagar de distribuidoras e indústrias.
Ler o artigo →
Sinais de que a distribuidora de alumínio deve trocar de ERP
Saldo em quilo e em barra que não fecha, inventário manual e romaneio com divergência indicam um ERP fraco.
Ler o artigo →
Reforma tributária: revisar notas e cadastros na distribuidora
Reforma tributária exige revisão de notas e cadastros. Veja o que a distribuidora de perfis de alumínio deve conferir no ERP antes da próxima emissão.
Ler o artigo →